Cắt gioăng mặt bích từ tấm: đo bích, vạch dấu, cắt và kiểm dung sai
Kiến thứcTổ kỹ thuật làm kín Dây Tết Chèn6 phút đọcCập nhật 15/10/2026
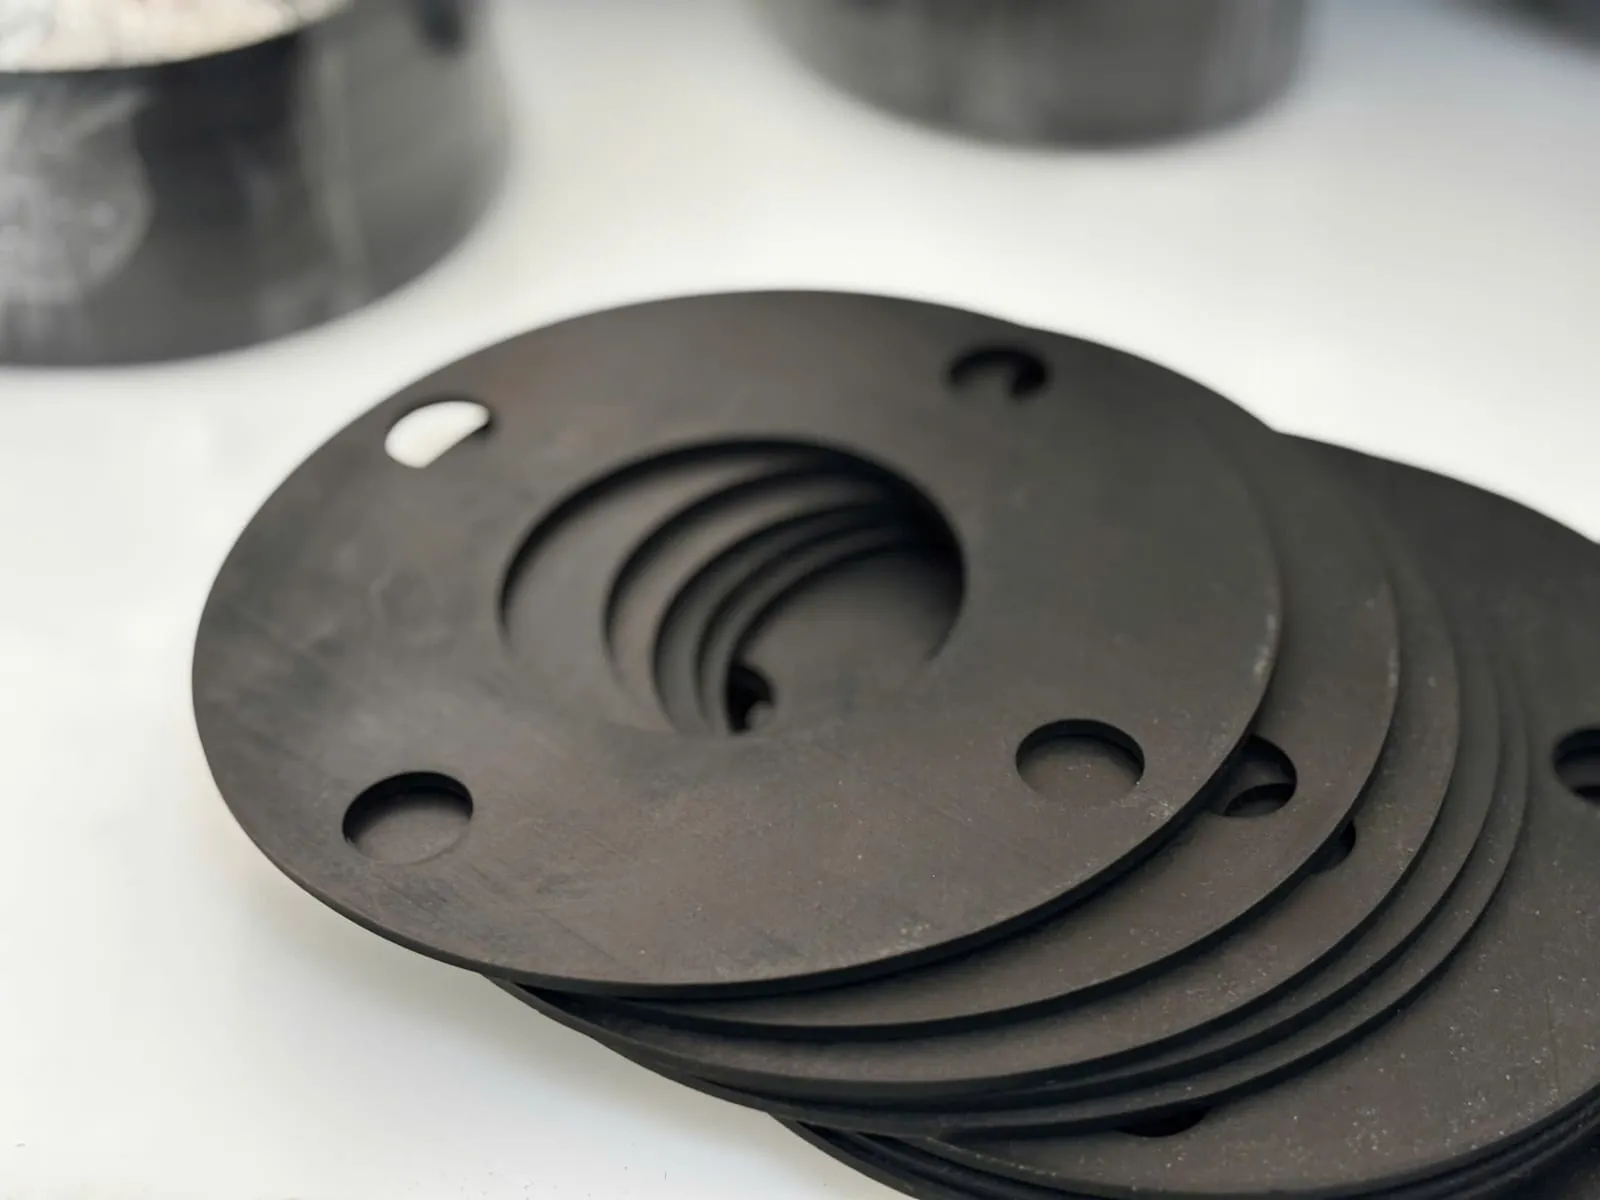
Cắt gioăng mặt bích là tạo vòng đệm từ tấm sợi ép, amiang, PTFE hay graphite theo số đo của bích: đường kính trong, đường kính ngoài và, với bích mặt phẳng, cả tâm lỗ cùng số lỗ bu lông. Dao compa tay cắt được vòng 20 đến 600mm trên tấm sợi ép dày tới […]
Mục lục
- Đo bích trước khi cắt gioăng mặt bích
- Bảng tra số đo cắt gioăng mặt bích Class 150
- Cách cắt gioăng mặt bích: dao compa, đục lỗ, máy CNC
- Xếp gioăng trên tấm 1270×1270 khi cắt gioăng mặt bích cho ít hao
- Dung sai và lỗi cắt làm gioăng mặt bích rò
- Gửi số gì để đặt cắt gioăng mặt bích
- Câu hỏi thường gặp về cắt gioăng mặt bích
- Gioăng mặt bích DN100 Class 150 kín mặt cần những số nào?
- Cắt gioăng lệch bao nhiêu thì vẫn đạt?
- Tự cắt gioăng bằng dao compa được tấm dày bao nhiêu?
- Một tấm 1270×1270 cắt được bao nhiêu gioăng DN100?
Cắt gioăng mặt bích là tạo vòng đệm từ tấm sợi ép, amiang, PTFE hay graphite theo số đo của bích: đường kính trong, đường kính ngoài và, với bích mặt phẳng, cả tâm lỗ cùng số lỗ bu lông. Dao compa tay cắt được vòng 20 đến 600mm trên tấm sợi ép dày tới 5mm. Theo ASME B16.21, gioăng tới DN300 được lệch đường kính trong ±1,5mm.
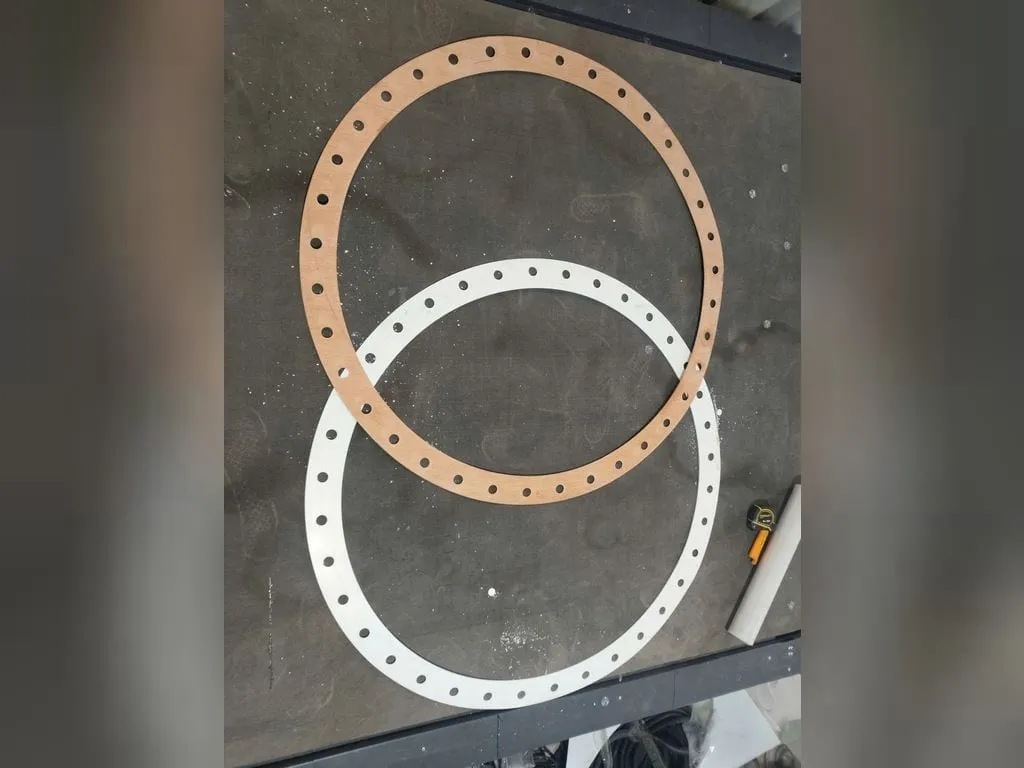
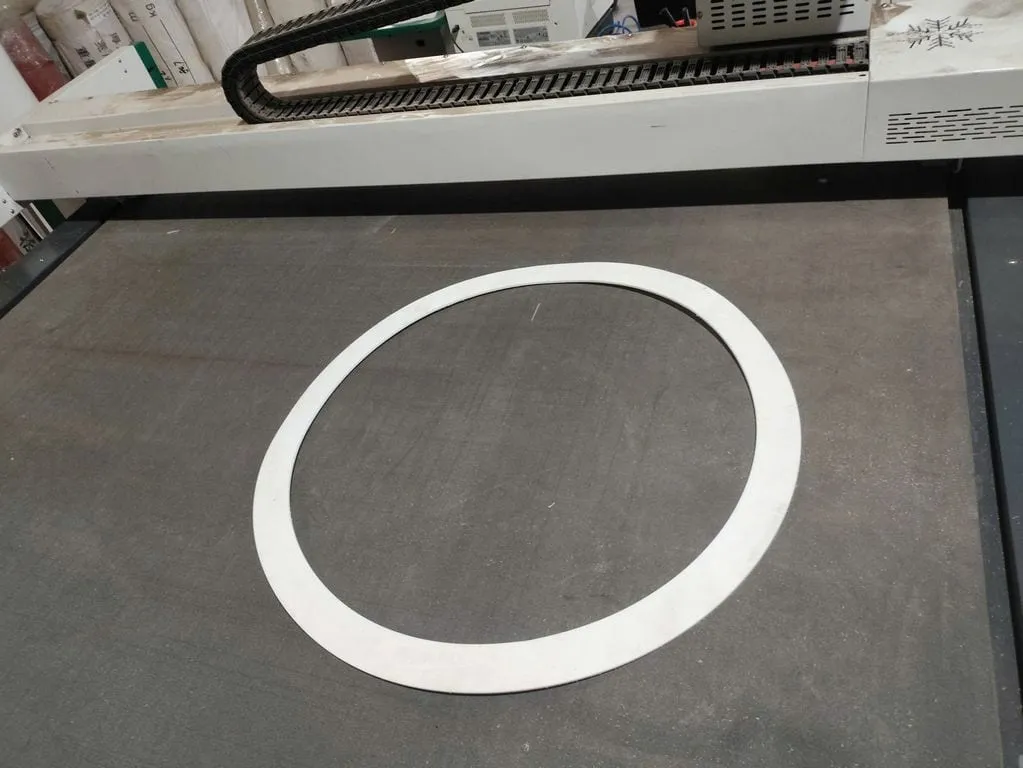
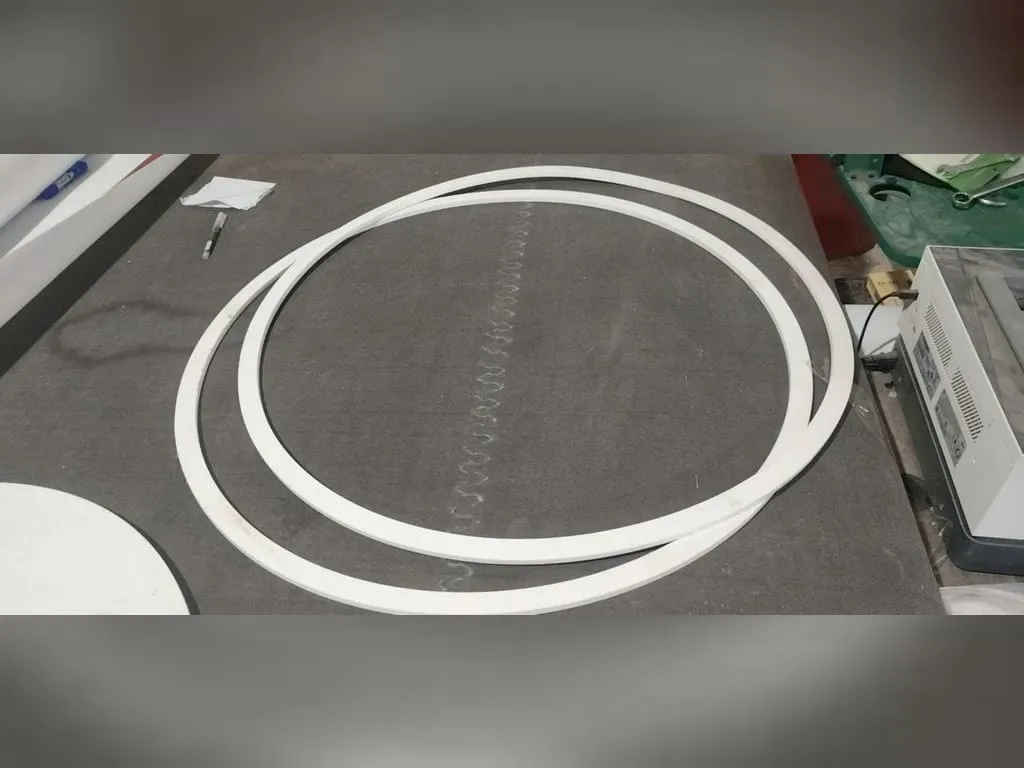
Đo bích trước khi cắt gioăng mặt bích
Bích mặt gờ (RF) cần hai số: đường kính trong là lòng ống và đường kính ngoài của gờ, vì gioăng vòng nằm gọn trong vòng bu lông. Bích mặt phẳng (FF) cần thêm đường kính tâm lỗ, số lỗ và đường kính lỗ, vì gioăng phủ kín mặt bích.
- Dụng cụ đo: thước kẹp, kèm ảnh chụp có đặt thước cạnh mặt bích để người cắt đối chiếu.
- Gioăng cũ: đo được, nhưng gioăng đã bị ép dưới lực siết nên mỏng và rộng hơn lúc mới. Số đo đáng tin hơn là tra theo DN và tiêu chuẩn của bích.
- Tâm lỗ không đo được: không suy đoán, tra đường kính tâm lỗ theo DN và tiêu chuẩn ở bảng bên dưới.
Bảng tra số đo cắt gioăng mặt bích Class 150
Bảng có 14 cỡ từ DN15 đến DN300, theo ASME B16.21 cho bích ASME B16.5 Class 150. DN100 cần 5 số: đường kính trong 114mm, đường kính ngoài 229mm, tâm lỗ 190,5mm, 8 lỗ, mỗi lỗ 19mm.
| Cỡ ống | Nhóm | Đường kính trong (mm) | Đường kính ngoài (mm) | Đường kính tâm lỗ (mm) | Số lỗ x đường kính lỗ (mm) |
|---|---|---|---|---|---|
| DN15 (1/2 inch) | Bích 4 lỗ DN15 đến DN80 | 21 | 89 | 60,3 | 4 lỗ x 16 |
| DN20 (3/4 inch) | Bích 4 lỗ DN15 đến DN80 | 27 | 99 | 69,9 | 4 lỗ x 16 |
| DN25 (1 inch) | Bích 4 lỗ DN15 đến DN80 | 33 | 108 | 79,4 | 4 lỗ x 16 |
| DN32 (1 1/4 inch) | Bích 4 lỗ DN15 đến DN80 | 42 | 118 | 88,9 | 4 lỗ x 16 |
| DN40 (1 1/2 inch) | Bích 4 lỗ DN15 đến DN80 | 49 | 127 | 98,4 | 4 lỗ x 16 |
| DN50 (2 inch) | Bích 4 lỗ DN15 đến DN80 | 60 | 152 | 120,7 | 4 lỗ x 19 |
| DN65 (2 1/2 inch) | Bích 4 lỗ DN15 đến DN80 | 73 | 178 | 139,7 | 4 lỗ x 19 |
| DN80 (3 inch) | Bích 4 lỗ DN15 đến DN80 | 89 | 191 | 152,4 | 4 lỗ x 19 |
| DN100 (4 inch) | Bích 8 lỗ DN100 đến DN200 | 114 | 229 | 190,5 | 8 lỗ x 19 |
| DN125 (5 inch) | Bích 8 lỗ DN100 đến DN200 | 141 | 254 | 215,9 | 8 lỗ x 22 |
| DN150 (6 inch) | Bích 8 lỗ DN100 đến DN200 | 168 | 279 | 241,3 | 8 lỗ x 22 |
| DN200 (8 inch) | Bích 8 lỗ DN100 đến DN200 | 219 | 343 | 298,5 | 8 lỗ x 22 |
| DN250 (10 inch) | Bích 12 lỗ DN250 đến DN300 | 273 | 406 | 362,0 | 12 lỗ x 25 |
| DN300 (12 inch) | Bích 12 lỗ DN250 đến DN300 | 324 | 483 | 431,8 | 12 lỗ x 25 |
Gioăng vòng cho bích mặt gờ chỉ cần đường kính trong và đường kính ngoài, các cỡ theo DN nằm ở bảng cỡ gioăng mặt bích theo DN. Bích Class 150 từ DN50 đến DN100 dùng bu lông 5/8 inch.
Cách cắt gioăng mặt bích: dao compa, đục lỗ, máy CNC
Dao compa James Walker GA06000X cắt vòng 20 đến 600mm, thanh nối kéo tới 900mm. Tấm sợi ép cắt được tới 5mm, cao su và cork tới 12mm. Việc cắt bắt đầu từ vạch dấu chính xác, sau đó mới tới dao.
- Vạch dấu: đánh tâm, vẽ hai vòng đường kính trong và đường kính ngoài, thêm vòng tâm lỗ rồi chia lỗ đều theo số lỗ 4, 8 hoặc 12.
- Lỗ bu lông: đục hoặc khoan lớn hơn bu lông một chút để gioăng dễ vào tâm. Ví dụ Class 150 DN100 dùng bu lông 5/8 inch, lỗ trên gioăng 19mm.
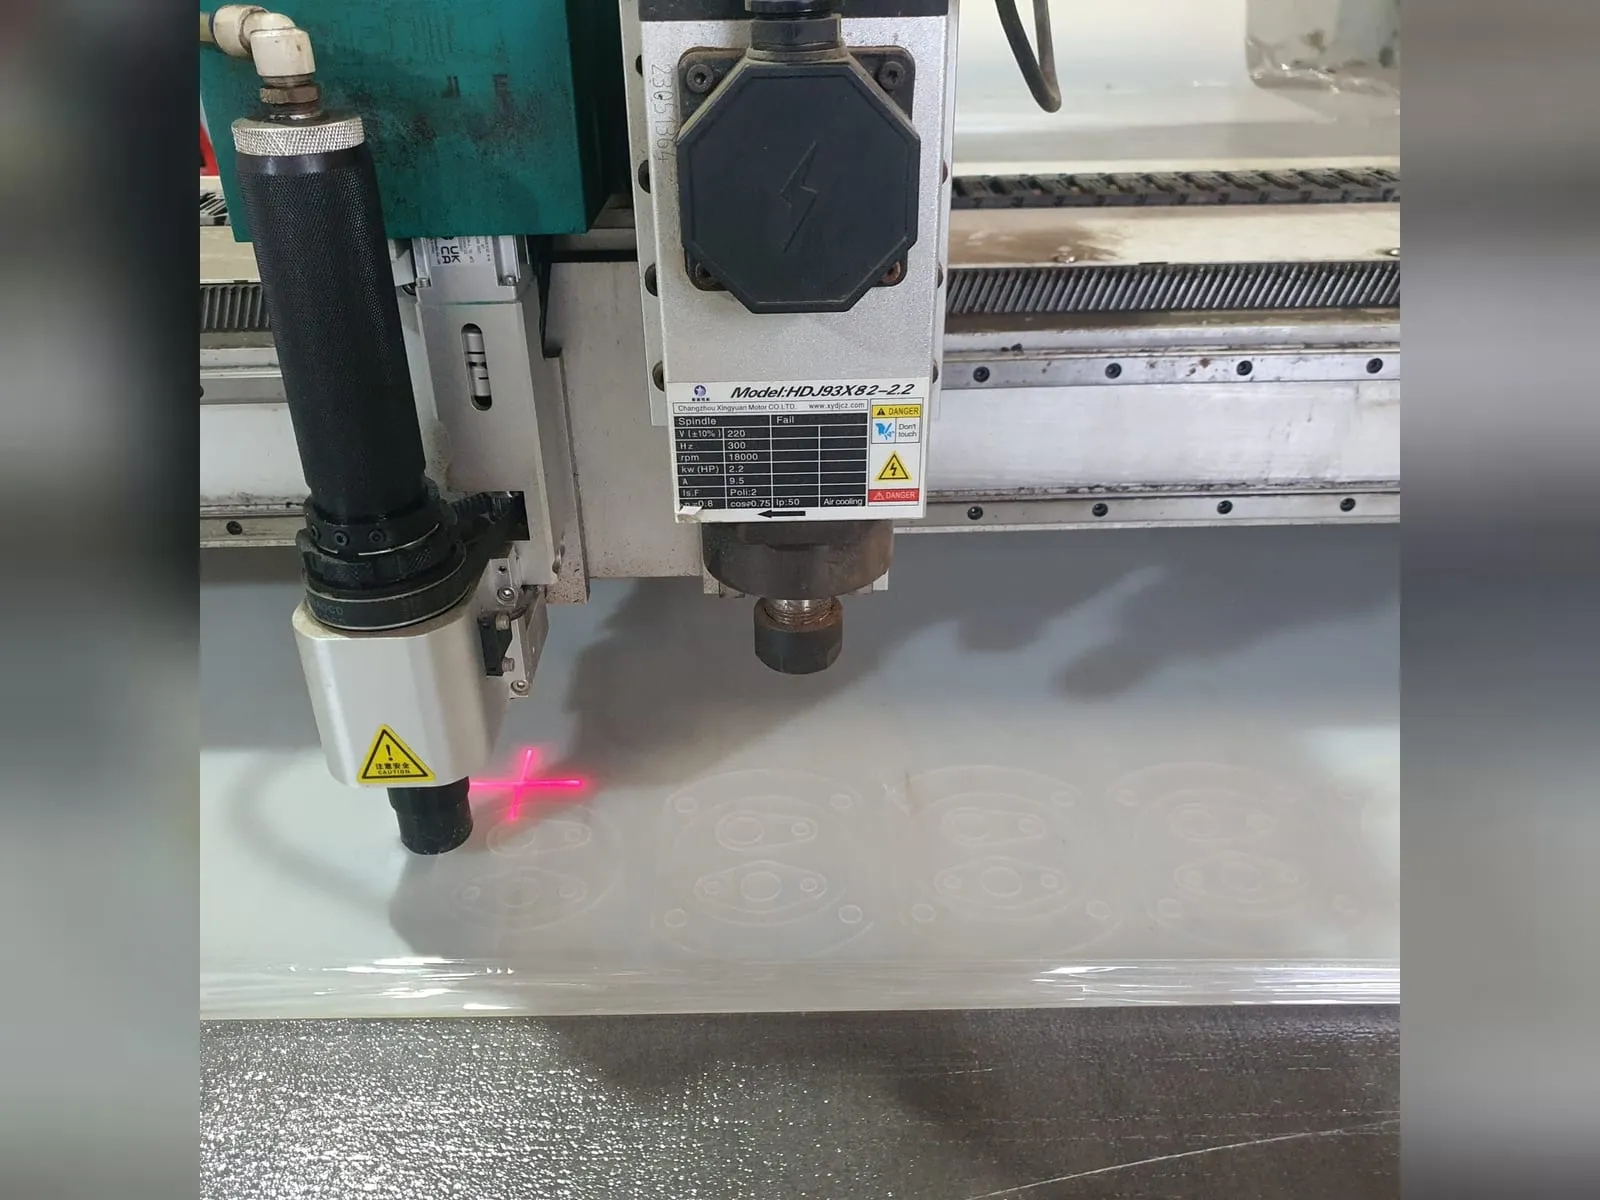
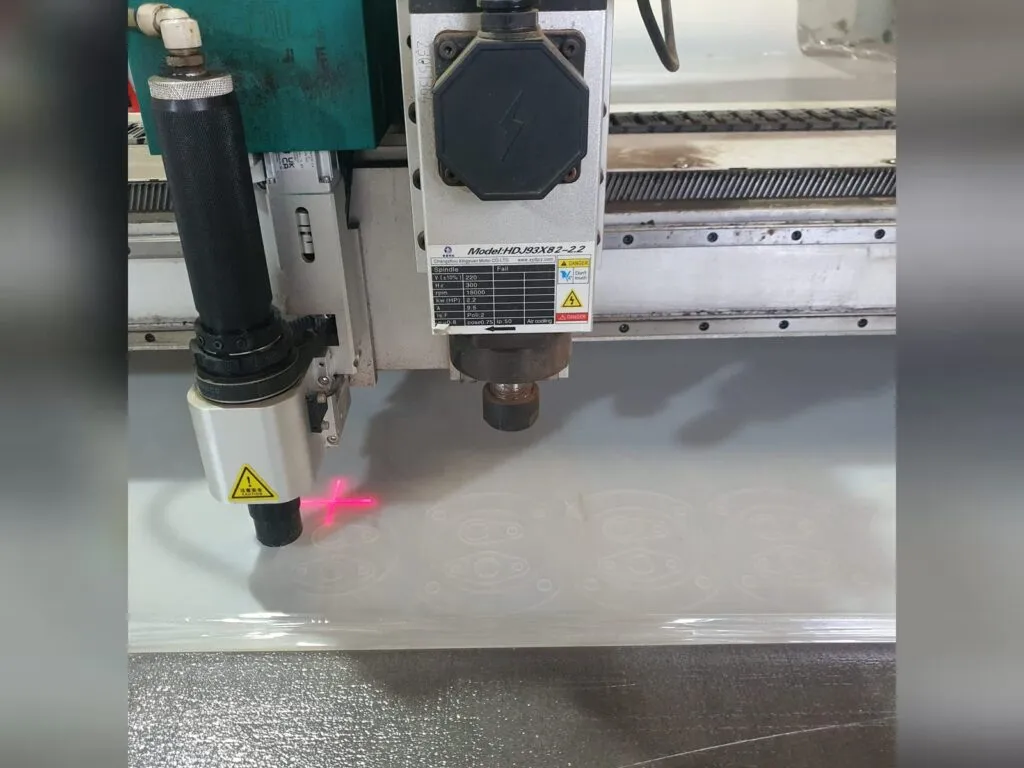
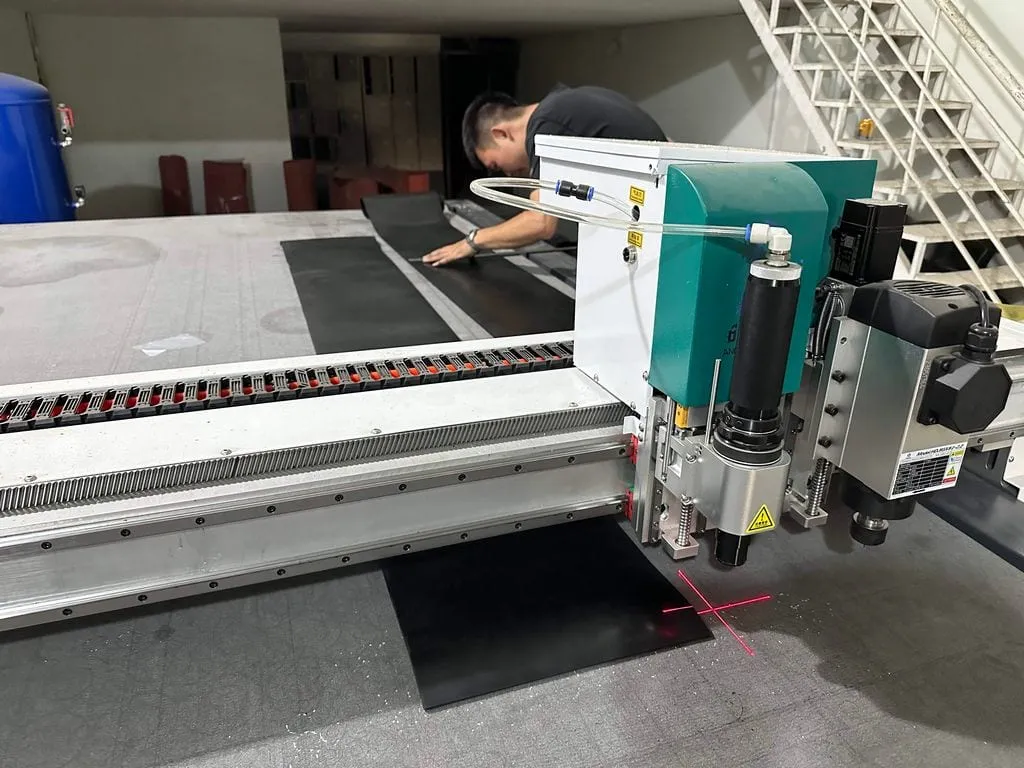
- Máy CNC dao rung và khuôn đột: hợp khi cắt nhiều cái cùng cỡ hoặc hình lạ. Một số loại tấm như Thermiculite còn cắt được bằng tia nước hoặc laser.
- Cắt amiang: cắt ướt hoặc cắt dao, đeo khẩu trang lọc bụi, gom vụn vào túi kín.
Xếp gioăng trên tấm 1270×1270 khi cắt gioăng mặt bích cho ít hao
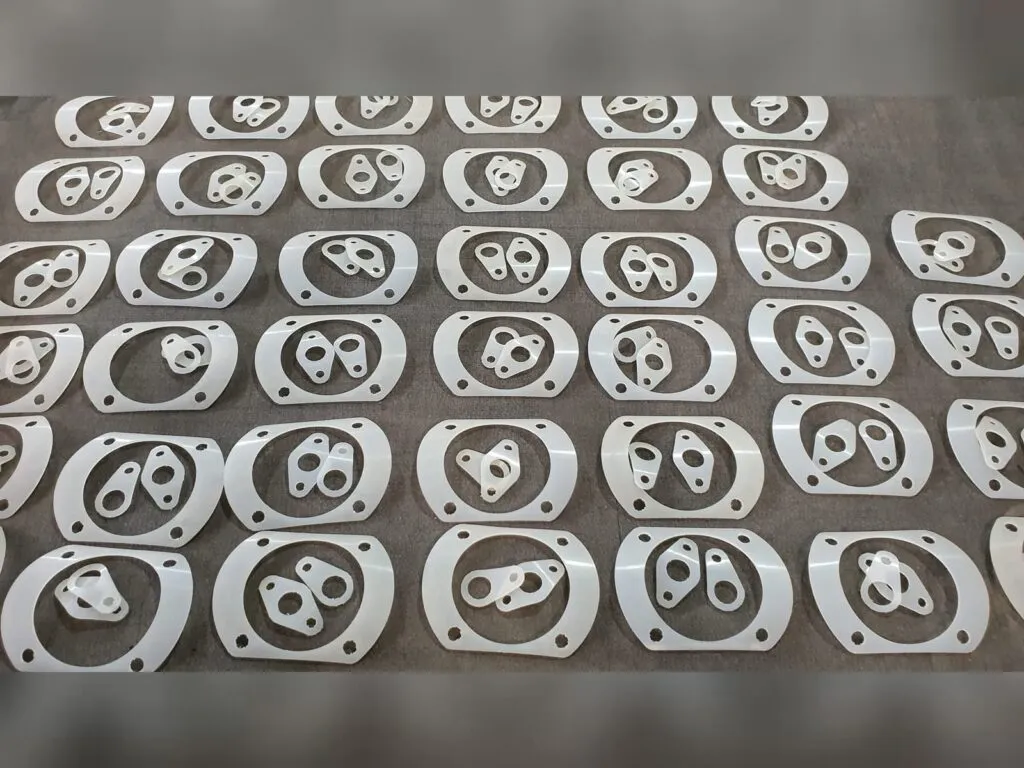
Tấm 1270×1270 xếp lưới được 7 x 7 = 49 gioăng vòng DN100 JIS 10K đường kính ngoài 159mm, con số tính chưa trừ mép cắt. Xếp lồng lấy thêm gioăng nhỏ từ phần lõi của gioăng lớn nên hao tấm ít hơn.
- Xếp lồng: lõi gioăng DN300 JIS 10K (đường kính trong 321mm) đủ cắt một gioăng DN150 JIS 10K đường kính ngoài 220mm. Lõi DN150 (đường kính trong 167mm) đủ cho DN50 đường kính ngoài 104mm.
- Gioăng kín mặt tốn tấm hơn gioăng vòng: DN100 Class 150 kín mặt có đường kính ngoài 229mm, trong khi gioăng vòng cùng cỡ chỉ 174,6mm.
Chọn tấm để xếp cũng quyết định cách cắt. Tấm amiang 1270×1270 và tấm gioăng không amiang cùng khổ này nên dùng chung một sơ đồ xếp.
Dung sai và lỗi cắt làm gioăng mặt bích rò
ASME B16.21 cho đường kính trong lệch ±1,5mm tới NPS 12 (DN300) và ±3,0mm từ NPS 14. Đường kính ngoài chỉ được nhỏ hơn: +0 / -1,5mm tới NPS 12, +0 / -3,0mm từ NPS 14. Cắt vượt các mức này là nguyên nhân rò thường gặp.
- Đường kính trong nhỏ hơn lòng ống: Klinger không cho phép, gioăng lấn vào dòng chảy.
- Đường kính ngoài lớn quá: gioăng vòng chạm bu lông và lệch tâm.
- Lỗ bu lông lệch hoặc chật: gioăng bị kéo căng khi lắp.
- Mép rách, xơ, gấp nếp: Klinger yêu cầu không gấp gioăng và không làm xước mặt.
- Gioăng dày quá: Flexitallic khuyên dùng gioăng tấm càng mỏng càng tốt trong mức mặt bích cho phép.
- Chồng hai gioăng để bù độ dày: Webb cấm làm vậy.
Gioăng đã cắt cần nằm phẳng, dưới 25 độ C, độ ẩm 50 đến 60%, đựng trong túi nhựa. Gioăng đạt dung sai mà lắp sai lực vẫn rò, nên bước tiếp theo là siết bu lông mặt bích đúng thứ tự và lực.
Gửi số gì để đặt cắt gioăng mặt bích
Đặt cắt cần đủ vật liệu, kích thước bích, độ dày, số lượng và ảnh gioăng cũ có thước. Thiếu một trong các mục này thì phải hỏi lại, kéo dài thời gian báo giá và cắt.
- Vật liệu hoặc mác tấm: amiang CJ, không amiang, PTFE hoặc graphite.
- Kích thước bích: DN kèm tiêu chuẩn (JIS 10K, ANSI 150, PN16), hoặc đường kính trong, đường kính ngoài, tâm lỗ, số lỗ, đường kính lỗ.
- Độ dày và số lượng.
- Ảnh gioăng cũ có thước, gửi qua Zalo.
Ít cỡ, ít cái thì đặt cắt sẵn, như gioăng PTFE cắt sẵn với dung sai cắt CNC ±0,3 đến 0,5mm. Nhiều cỡ và xưởng đã có dao thì mua tấm về tự cắt. Gioăng cắt từ amiang, không amiang, graphite cần đạt dung sai B16.21 ở mục trên. Thủ tục đặt hàng và giao nhận nằm trong hướng dẫn mua hàng.
Câu hỏi thường gặp về cắt gioăng mặt bích
Gioăng mặt bích DN100 Class 150 kín mặt cần những số nào?
5 số: đường kính trong 114mm, đường kính ngoài 229mm, tâm lỗ 190,5mm, 8 lỗ, mỗi lỗ 19mm.
Cắt gioăng lệch bao nhiêu thì vẫn đạt?
±1,5mm ở đường kính trong và +0 / -1,5mm ở đường kính ngoài với gioăng tới DN300, theo ASME B16.21.
Tự cắt gioăng bằng dao compa được tấm dày bao nhiêu?
5mm với tấm sợi ép, 12mm với cao su và cork. Dao James Walker GA06000X cắt vòng từ 20 đến 600mm.
Một tấm 1270×1270 cắt được bao nhiêu gioăng DN100?
49 gioăng vòng JIS 10K (đường kính ngoài 159mm) khi xếp lưới 7 x 7, tính chưa trừ mép. Xếp lồng lấy thêm gioăng nhỏ từ phần lõi.